-
通际质量检测(上海)有限公司
主营:房屋检测,厂房检测,幕墙检测,钢结构检测,危房鉴定,桥梁检测,广告牌检测,结构健康监测,抗震鉴定,码头检测评估
通际质量检测(上海)有限公司
主营:房屋检测,厂房检测,幕墙检测,钢结构检测,危房鉴定,桥梁检测,广告牌检测,结构健康监测,抗震鉴定,码头检测评估 9

超声波检测按原理分类一般分为:脉冲反射法、穿透法、共振法和超声波衍射时差法。
1.脉冲反射法:超声波探头发射脉冲波到被检试件内,根据反射波的情况来检测试件缺陷的方法,称为脉冲反射法。
2.穿透法:是依据脉冲波或连续波穿透试件之后的能量变化来判断缺陷情况的一种方法。
3.共振法:若频率可调的连续超声波在被检工件内传播,当试件的厚度为超声波的半波长的整数倍时,将引起共振,仪器显示出共振频率,用相邻的两个共振频率之差可算出试件厚度。当试件内存在缺陷或工件厚度发生变化时,将改变试件的共振频率。依据试件的共振特性,来判断缺陷情况和工件厚度变化的方法称为共振法。
4.超声波衍射时差法:利用工件中缺陷上下端点衍射信号进行缺陷检测与尺寸测量的一种方法。
脉冲反射波超声检测在检测条件、耦合补偿、仪器调节、确定的定位、定量、定性等方面都有通用的技术。
脉冲反射法超声检测的基本步骤:检测前准备,检测仪器系统的选择、调节、灵敏度确定,耦合补偿,缺陷的测定、记录评级,仪器系统的复核。
检测面的选择与准备,先考虑缺陷的可能取向,尽量**缺陷能够有的反射条件,接触法的探测面应规则对称,底波法应有平行的探测面和底面。考虑到盲区,必要时应从正、反两面进行检查。当从一面检查灵敏度不够时,亦应从正、反两面进行检查。还应根据工件的厚度、形状综合考虑。
为了**检测面能提供良好的耦合,进行超声检测前应去除检测区域内的氧化皮、毛刺、油污及其他可能妨碍探头移动的附着物。
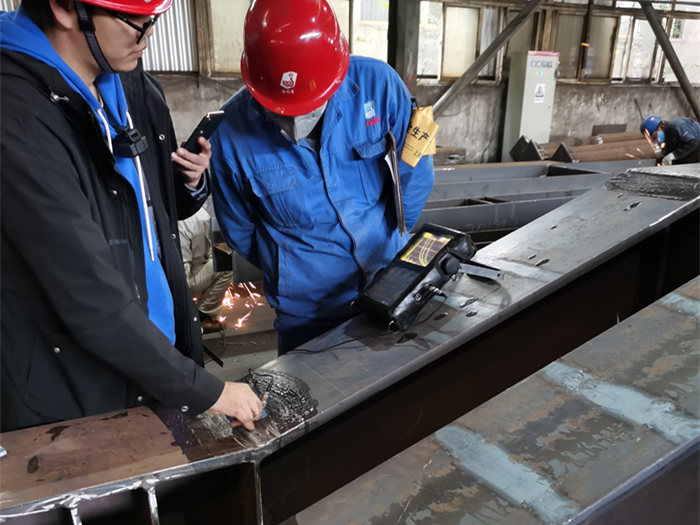
超声波检测仪是超声波检测的主要设备。目前国内外探伤仪种类繁多,性能各异,探伤前应根据探测要求和现场条件来选择探伤仪。先要选择仪器稳定性、重复性和可靠性好的仪器,探伤仪的各项指标要达到有关标准的要求。
就性能而言,一般应考虑以下原则:
1.对于定位要求高的情况,应选择水平线性误差小的仪器。
2.对于定量要求高的情况,应选择垂直线性好,衰减器精度高的仪器。
3.对于大型零件的探伤,应选择灵敏度余量高、信噪比高、功率大的仪器。
磁粉检测的磁化方法:常用的磁化方法分为线圈法、磁轭法、轴通电法、中心导体法、触头法、旋转磁场磁化法等。根据工件的几何形状,尺寸大小和欲发现缺陷方向而在工件上建立的磁场方向,将磁化方法分为纵向磁化、周向磁化、复合磁化。
1.周向磁化是指给工件直接通电,或者使电流流过贯穿空心工件孔中的导体,旨在工件中建立一个环绕工件的并与工件轴垂直的周向闭合磁场,用于发现与工件轴平行的纵向缺陷,即与电流方向平行的缺陷。
2.纵向磁化是指将电流通过环绕工件的线圈,沿工件纵长方向磁化的方法,工件中的磁力线平行于线圈的中心轴线。用于发现与工件轴向垂直的周向缺陷(横向缺陷)。利用电磁轭和磁铁磁化,使磁力线平行于工件纵轴的磁化方法亦属于纵向磁化。
将工件置于线圈中进行纵向磁化,称为开路磁化,开路磁化在工件两端产生磁,因而产生退磁场。电磁轭整体磁化、电磁轭或磁铁的局部磁化,称为闭路磁化,闭路磁化不产生退磁场或退磁场很小。
3.多向磁化(也叫复合磁化),是指通过复合磁化,在工件中产生一个大小和方向随时间成圆形、椭圆形或螺旋形轨迹变化的磁场。因为磁场的方向在工件上不断地变化着,所以可发现工件上多个方向的缺陷。
选择磁化方法应考虑的因素:工件的尺寸大小;工件的外形结构;工件的表面状态;据工件过去断裂的情况和各部位的应力分布,分析可能产生缺陷的部位和方向,选择合适的磁化方法。
所谓磁粉检测工艺,是指从预处理、磁化工件、施加磁粉或磁悬液磁痕的观察与记录、缺陷评级、退磁和后处理等的全过程。只有正确执行磁粉探伤工艺要求,才能**磁粉探伤的灵敏度,检出应检的缺陷。
影响磁粉探伤灵敏度的因素主要有:磁场大小和方向的选择;磁化方法的选择;磁粉的性能;磁悬液的浓度;设备的性能;工件形状和表面粗糙度;缺陷的性质、形状和埋藏深度;工艺操作;人员水平;观察条件。
1.磁粉探伤方法的一般选择原则:
a连续法和剩磁法都可进行探伤时,优先选择连续法。
b对于湿法和干法,优先选择湿法。
c对于按磁化方法分类的六种探伤方法,选用要根据工件的形状、尺寸、探伤操作的困难程度进行。
2.磁粉检测方法分类
磁粉检测的检测方法,一般根据磁粉检测所用的载液或载体不同,分为湿法和干法检测;根据磁化工件和施加磁粉或磁悬液的时机不同,分为连续法和剩磁法检测。